苯类有机废气处理案例|苯类有机废气处理方法|苯类有机废气处理工艺
苯类有机废气新一轮详细分析:收入、危害、工作难点与经典的案例深度剖析
在工业化进程持续促进的现在,有机废气污染间题日益更具,中间苯类有机废气因毒性强、来历多而备受特别关注。做是一种一般的挥发性有机物(VOCs),苯类废气不仅仅对室内环境会导致破坏,更直接的威胁人類健康生活。这篇文将从苯类废气的互联网领域来历、特点与危害、处理难点及解决处理方案入手,并结合起来多条有趣案例对其进行全方位详解,旨在为互联网领域从业者和公众展示有价值的信息。
一、苯类有机废气的该行业起源
苯类有机废气注意来自于下述的行业:
石油化工互联网行业:在原油提炼、裂解、催化重整等整个过程中,苯及其同系物(如甲苯、二甲苯)成为副设备或溶剂海量引起。比如,苯乙烯生产加工、芳烃装置排放的废气中常含有高浓度苯类物质。
涂料与印刷行业领域:苯类化合物是油漆、油墨、稀释剂的注重成分,在喷涂、烘干、印刷的过程 中会挥发至空气中。尤其是小轿车涂装、家具制造和包装印刷制造业企业,废气排放量较大。
橡胶与塑料加工市场:在镶嵌橡胶、塑料制品生产的工作中,苯类物质常用作聚合溶剂或使用剂,热加工时易释放废气。
制药与农药的行业:苯类化合物是药物组成和农药的生产的中间体,反应釜、蒸馏塔等设备常排放含苯废气。
某个互联网行业领域:还包括鞋胶粘合、电子互联网行业领域清洗、染料制作等,均可能涉及苯类溶剂的实用和排放。
这么多企业的共性在于生产销售工艺中巨大安全使用苯系物做溶剂或原料,且废气排放一般 具有点源分布、浓度起伏大的特点。
二、苯类废气的特点与危害
特点:
挥发性强:苯类物质沸点低,常温下易挥发,形成废气整理难易度大。
毒性高:苯被当今世界卫生组识列为一级致癌物,长时间碰到可引发白血病、再生障碍性贫血等疾病。
易燃易爆:苯类废气与空气混合后概率成型爆炸性气体,安全可靠风险分析高。
异味明星:哪怕低浓度排放也会出现刺激作用性气味,易引发公众投诉。
危害:
氛围危害:苯类物质组织光化学反应,转换臭氧和PM2.5,加剧雾霾污染。并且,苯难以清新降解,会在土壤和水体中1个。
健康保健危害:短期暴露可造成头晕目眩、恶心;长久的暴露则损害造血系統、神经系統,或是致癌。
公司风险分析:若不妥善除理,公司将会面临环保标准处理、工作许可停掉,虽然法律诉讼。
三、苯类废气整理难点及针对性防止方案
加工难点:
浓度动荡大:不一制造工艺排放的废气浓度的差异显著,低至几十mg/m³,高至数万mg/m³,规定整理设备具备强不适应性。
成分麻烦:废气中常混合另外的VOCs或颗粒物,可能性干扰处里效率。
成本压:有效处置工艺通常投资和运行成本较高,中小企业无从承受。
安全管理条件高:苯类废气易燃,外理设备需防爆设计。
创造性很好解决方案:
这对于高浓度废气(>3000mg/m³),优先用到冷凝回收法或活性炭吸附浓缩+催化燃烧法。冷凝法可回收溶剂,消减运行成本;催化燃烧则将苯类物质转化为CO₂和H₂O,净化处理效率超95%。
对待中低浓度废气,常用生物滤池、低温等离子体或光催化氧化法。以下技木适用于大风量、低浓度场景,且能耗较低。
复杂的成分废气需组合工艺:随后用到预清理(如干式过滤去除颗粒物)+基本清理(吸附或燃烧)+后清理(酸碱洗涤)的多级模式。
人身安全性设计:设备材质选用防爆型,施工浓度评估和自己报警装置,杜绝爆炸安全风险。
四、精选案例详解
案例一:某大型石化企业的苯乙烯装置废气治理
的客户背景:
该品牌为国内的领先的石油化工集团,其苯乙烯研发装置在脱氢反应阶段中生成丰富含苯废气,原设计仅进行十分简单排气排放,会造成厂区异味难治,周遍居民投诉频密。废气风量约20000m³/h,苯浓度波动性在2000-5000mg/m³,互相含有少量乙烯和氮氧化物。
除理工艺流程:
废气收集整理
:对反应釜排气口开始密闭改造,采取耐腐蚀管道集合获得。
预办理
:废气先路经冷凝器(温度降至5℃),回收区域苯系溶剂,大幅度降低之后负荷。
管理处加工处理
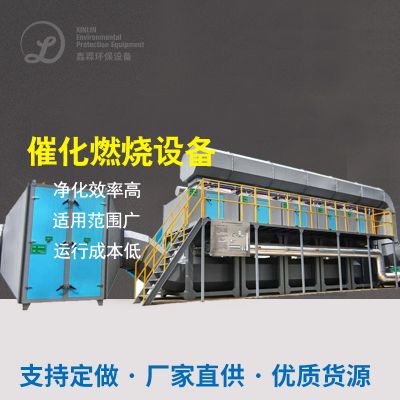
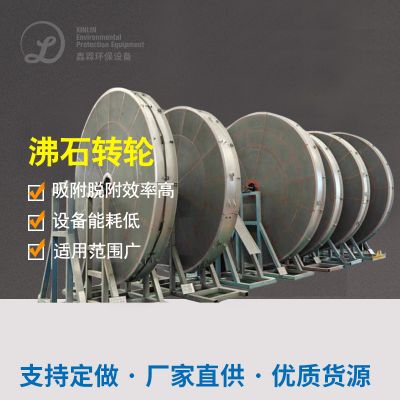
:运用吸附浓缩+催化燃烧搭配工艺。废气步入沸石转轮吸附区,苯类物质被吸附;脱附后浓度不断提升10倍以上,再步入催化燃烧炉(催化剂为铂钯贵金属),在300-350℃下氧化分解。
后进行处理
:燃烧后气体经碱洗塔去除氮氧化物,从而进行25米高排气筒排放。
工作设备:
沸石转轮吸附装置(进口的产品品牌)、催化燃烧炉(国产定制)、PLC主动操纵操作系统、在线苯浓度监测仪。
治理效率:
苯排放浓度<5mg/m³,远低于国家准则(80mg/m³);异味除掉率超98%。年回收苯类溶剂约150吨,创造经济价值约100万元。工厂顺利借助环保督查,附进社区关系显著改善。
效益分析一下:
工作环境效益:每年减排苯类物质约200吨,减轻臭氧转为潜势约30%。
经济效益:溶剂回收收益抵消了70%的运行成本,投资回收期约3年。
社会效益:企业荣获“纯天然工厂”称号,品脾形象增加。
案例二:某汽车涂装生产销售线苯类废气治理
的客户背景:
该企业公司为华东省份知名度高口碑好气车制造商,涂装车间利用含苯油漆,在喷涂和烘干环节所产生大风量、低浓度废气。废气风量达100000m³/h,苯浓度仅50-300mg/m³,但异味故障严重,且含有漆雾颗粒。
清理工艺流程:
预正确处理
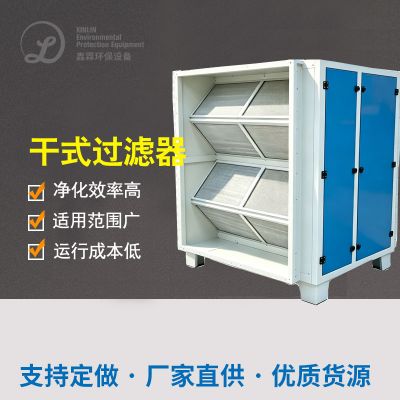
:应用干式过滤箱(三级过滤:粗效+中效+便捷)去除漆雾和颗粒物,杜绝设备堵塞。
主导补救
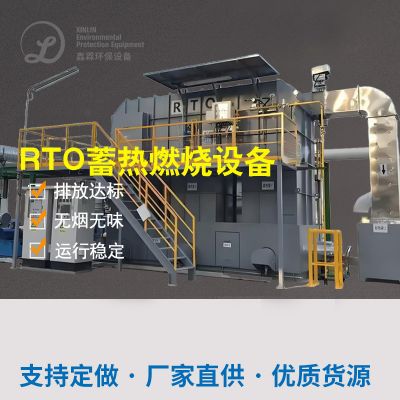
:取舍旋转式RTO(蓄热式热力氧化炉)。废气在850℃高温下彻底分解,热回收效率达95%。
余热利用
:净化后气体按照换热器预热新鲜空气,供烘干室的使用,大幅度降低能耗。
清理设备:
RTO焚烧炉(三塔式)、过滤控制系统、热交换器、风机组(变频控制)。
操作目的:
苯去除率>99%,排放浓度<1mg/m³;VOCs总量减排率达98%。每年节省天然气耗用约20万立方米,可以减少碳排放500吨。
效益定量分析:
环保效益:彻底搞定异味大问题,颗粒物排放此次较低。
经济效益:余热回收年节约能源成本150万元,尽量初始投资较高(约800万元),但5年内可回本。
作业效益:全定时化保持,无需专人值守,维护成本低。
案例三:某制药厂合并车间废气治理
客背景:
该客户专注于原料药加工,分解成反应中运用苯作为溶剂,废气成分更复杂(含苯、氯化氢、氨气等),浓度上下波动大(500-4000mg/m³)。原有水洗塔补救目的差,设备腐蚀严重的。
处理工艺流程:
预处置
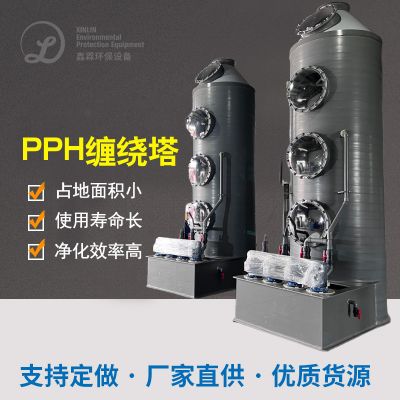
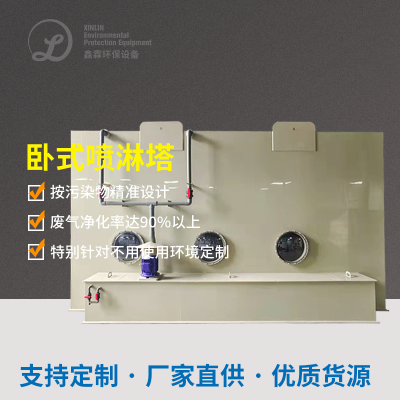
:所采用碱洗塔(去除酸性气体)和除雾器组合式,保养后继设备。
中心进行处理
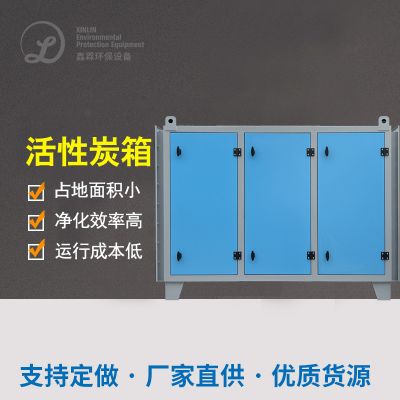
:整合活性炭吸附(用于低浓度时段)和CO催化燃烧(用于高浓度时段)的双经济模式操作系统。
智能切换
:基于在线污染监测大数据半自动取舍吸附或燃烧经济模式,确保高效与节能。
治理设备:
复合洗涤塔、活性炭吸附罐、CO催化燃烧炉、智能调整软件系统。
除理效率:
苯排放不稳<10mg/m³,氯化氢等污染物同步达标。设备寿命延长,维护声音频率减轻50%。
效益概述:
环保效益:保证多污染物协同操作,契合制药行业领域最严准则。
经济效益:防范因超标排放引致的罚款(年不确定分险约50万元),还拉低废活性炭处置成本。
科技效益:柔性设计适合生产方式负荷发展,为类似单位给出范本。
结语
苯类有机废气治理是一项涉及新水平设备、经济和社会效益的整体工程。共性不同行业特点,需精准考虑女子组合工艺,并着重安会性与能耗平衡。上面案例表明,有效处理新水平设备一方面可应对污染故障 ,还能带来资源量共享回收和成本节约效益。之后,跟着环保政策的收紧和新水平设备的进步,苯类废气治理将向资源量共享化、智能化方向坚持转型。
关键词:
苯类废气治理、VOCs治理、催化燃烧、RTO工艺、废气治理案例
字统计:
约4500字

 扫一扫添加微信