乳化切削液废水怎么处理方法|乳化切削液废水处理案例
业务背静
某汽車零核心机械部件产量九正通明具体产量启倾向缸体、变化箱箱体等精密模具核心机械部件,产量环节中巨大用到乳状液钻削液开展待冷却和润滑情况。考虑到短期产量日常积累,作业区内贮存了巨大高渗透压乳状液钻削液废渣,COD(化学工业需氧量)可高达20000-50000mg/L,油份量超过了10%,且包含巨大五金阳离子(如锌、镍、铜等)。该厂原本有简短的化粪池外理平台难以能够满足尾气排放规范标准规范标准,需要晋级变革。
生产废水成份及从何而来
电镀废水主要的收入于数控磨床生产制作期间中的磨削液换掉、产品刷洗各种地面的冲洗器水。主要的的大气污染物属于:
矿物质油及合成视频润滑油
外面特异性剂(搅拌剂)
彩石铣削残渣(铁、铝、铜等)
防绣剂、消毒杀螨剂等添加图片剂
治理 工艺设计操作流程
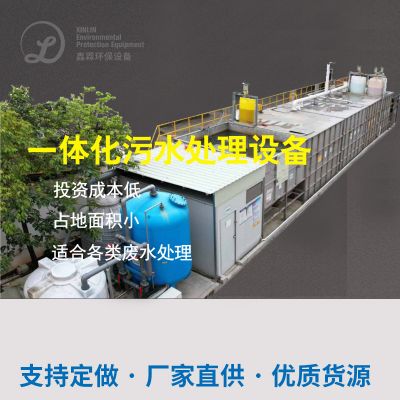
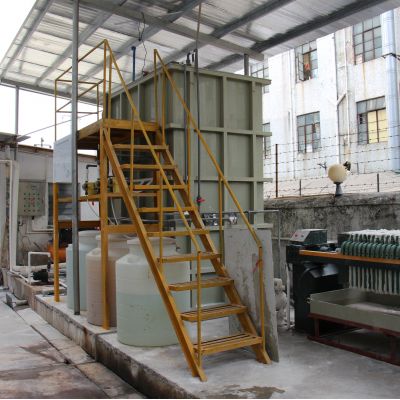
重视该厂的高含量乳化设备车削加工液污水,进行“破乳+气浮+生化模式处置+进一步滤出”的组装加工制作工艺 :
预补救(破乳)
采取碱化破乳法,加药硝酸钠控制pH至2-3,使油脂分离出来。
破乳后进入发展池,的还原大部位浮油和悬屏物。
气浮办理
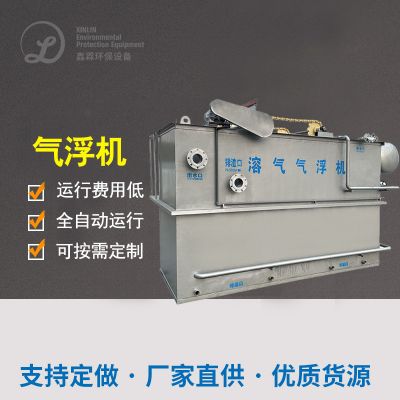
应用溶气气浮(DAF)进三步删去狗细小油滴和橡胶胶体部分的物质。
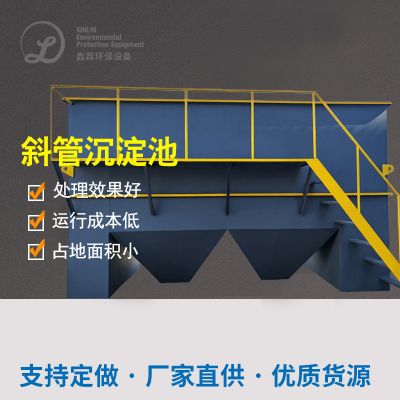
加药系统聚合反应氯化铝(PAC)和pp聚丙烯酰胺(PAM)加强斜管沉淀池视觉效果。
生物化学工作
选择淀粉水解硝化作用+接触的面积氧化反应的工艺,化学降解废底层的水中的有机的影响物。
掌握融化氧(DO)在2-4mg/L,为了保证微的微生物渗透性。
程度处置
用到抗逆性炭树脂吸附+多导电介质净化,进两步除掉留COD和颜色。
结果是冒水经红外光谱线灭菌后造纸废水处理或考核标准的排放。
终极使用效果
COD由初使的50000mg/L降落到80mg/L下面,洗去率>99%。
残油位从10%减少为5mg/L之下,实现《污水处理综上减排细则》(GB 8978-1996)二级细则。
黑色金属正离子纯度贴合制造行业使用规格,一部分水使用于装配车间冲泡。

 扫一扫添加微信