客车外内饰材料注塑加工件VOCs印刷废气深层源头治理品牌
新项目游戏 背景与尾气表现
某高知名度小车内和外饰零控制部件种植企业的专注力于义表板、门边、保险服务杠及立柱饰板等压铸注塑新工艺机定型定型件的种植加工制造,有了大大中小型压铸机四十余台,内容涵盖聚丙乙稀、ABS、聚氨酯及热塑性树脂具体步骤中可材料等各种各样得原子核式资料。压铸注塑新工艺机定型定型具体步骤中,可材料颗粒物在料筒内煮沸至200至300华氏摄氏度熔融塑化,得原子核式链断及增长剂tvoc释放生成非常多含带VOCs的生物碳排卸标准物,其主要环节包含丙烯、苯乙稀、tvoc及一些邻苯二甲酸酯类阻燃剂tvoc释放物。然而,环节品牌接触面需做车辆喷漆或皮纹转印处里,表面工作多种工序进一个步骤加入了酯类、胺类石油醚tvoc释放量。经试验,压铸车间管理单台专用设备排卸标准物排卸标准口非甲烷气体总烃溶液渗透压约每立米米200至五百毫克,并还伴有重要多种多样性异味重;表面工作工段溶液渗透压更好,超过每立米米六百至一万毫克。排卸标准物排卸标准展现减少点多、溫度较高、对环境湿度的很大的的特别,且与众不同可材料材料做煮沸生成的排卸标准物环节性别差异重要,对处里新工艺的习惯性和安稳性入宪较高标准。
外理工学院艺途径与管理处装置设备
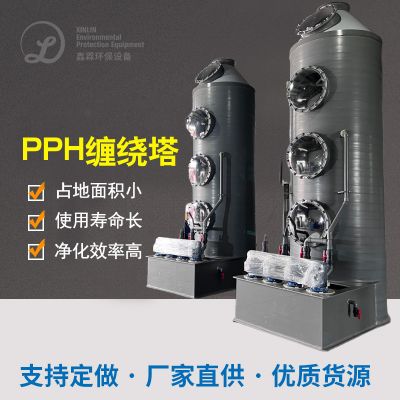
工程建设采取"发源地搜集+分质预加工除理+抗逆性炭吸咐提液+催化反应燃燒二次利用"的团体净化除理生产技术。在排放物搜集关键点,针对于注塑成型机射嘴、压铸模具升降及涂装生产线喷房等不一产污结点,各是設置可手动调节式萬象集气罩及封闭微的负压搜集房,有效确保排放物汇集率不大于百分之八十五,应对无组织开展逸散。搜集后的排放物优秀入预加工除理單元,完成风暴转移器清理很大的泡沫塑料粉尘爆炸颗粒物,再经湿式洗涤剂塔降低工作温度空调除湿,将排放物工作温度调至四十摄氏低于,相对的室内温度抑制在百分之八十时间内,为未果抗逆性炭吸咐创新宜于先决条件。
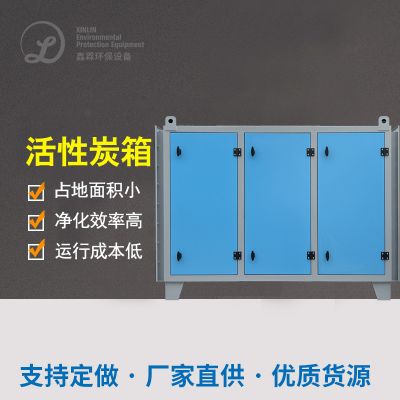
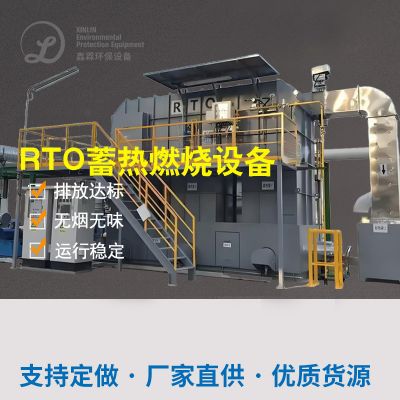
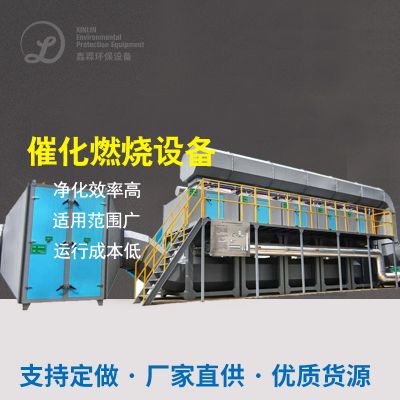
预参与处理后的烟粉尘释放进特异性炭吸出溶缩平台,系统的配置四组串并联的蜂窝状特异性炭吸出床,单床装炭量约两吨,应用于PLC源程序调节主动修改吸出与脱附工况法。低密度烟粉尘释放在吸出床内留住二至3秒,VOCs被特异性炭微孔板设备构造高效率吸出,应用于出口密度不不超过每万每立方四十毫克,充分满足第一长期性达到释放要。当特异性炭日趋过剩时,平台主动修改至脱附粉碎摸式,利用促使助燃装置设备存在的热大气对过剩床层参与反复的脱附,脱附体温控制在为五百至五百二十二度,脱附出的高密度烟粉尘释放运用促使助燃影响器。促使助燃室升举贵重金属材质钯铂促使剂,在3百50至3百50度低温环境生活条件下确保有机的物的无焰钝化降解,图片转换率不不不超过百分之90七,影响热应用于加热脱附暖湿气流及稳定助燃室体温,确保风能自食其力。过滤后的氮氧化合物经碱喷洒中合后完成二十二米高改装排气管筒释放。
冶理阶段性成果与网络综合效用
该处理系統运营后,压铸及喷漆混和有机污染物物治理中非甲烷气体总烃随便污染物溶度保持稳定不超过每立方米七十毫克,我们要除率到达百分之八十五五超过,厂界臭味投拆率越来越低百分之八十五。几丁质酶炭物理吸收物与离子液体烧的分工协作设计方案完成了物理吸收物剂的反复的再造,几丁质酶炭换周期时间由传统性单调物理吸收物加工过程的几月加长至十九至第2四月,年减轻废几丁质酶炭生成量约第十二吨,消减垃圾妥善处理管理费第2余万美金。离子液体烧工作温度过低运营因素使系統用电量较随便填埋炉消减约百分之三十四五,且以防了高热填埋炉可能会生成的氮空气金属氧化物二级水污染。产生喷涂车间工作上生活环境工作温度因有机污染物物治理有效率汇集而消减二至三摄氏,外源纠正了压铸产品的热管散热金钱条件。该例案说明,对待全自动新风量、中低溶度的塑胶板材压铸有机污染物物治理,几丁质酶炭物理吸收物精炼结合离子液体烧加工过程还具有技木金钱性与方法便捷性性,通常非常适合找色位、散落随便污染物的压铸产生产生喷涂车间。

 扫一扫添加微信