一、压铸厂烟粉尘情况
注塑成型成型艺诸多操作于塑胶板材相关食品出产,但在供暖、注塑成型成型、待冷却进程中会形成更多烟粉尘,常见材料还有:
非二氧化氮总烃(NMHC)
:塑胶塑料再生颗粒熔融时减少,含量大多数在50-300mg/m³;
苯系物(如苯、甲苯、二甲苯)
:要素化学原料插入剂转换存在,具备着高激发性;
可吸入颗粒物(PM)
:发源塑料材质灰尘及出膜剂挥发物,颗粒直径多在0.1-10μm;
怪味东西
:如醛类、吩噻嗪等低密度但高审美嗅觉刺激性度的类物质。
废液特别:
的温度震荡大
:压铸机四周有机废气物摄氏度led光通量60-120℃;
渗透压不动态平衡
:不一样的生产销售周期产生文化差异为显著;
组分繁琐
:含导致癌症物(如苯并芘)和三氧前轮驱动物(如烯烃)。
二、净化处理关键问题与要领
(一)技术设备重点难点
几组分分工协作治疗
:需并且的还原VOCs、科粒物和气味;
排风量配比
:注塑加工机开闭模以至于废气量瞬时发展(±30%);
首次污染破坏控制
:活力性炭更改、工业废水制造等产生的问题。
(二)根本关键
抑制部门
技术性规范要求
集气系统的
使用软性空调风管+直流变频空调轴流式风机,捕集器生产率≥90%
预加工
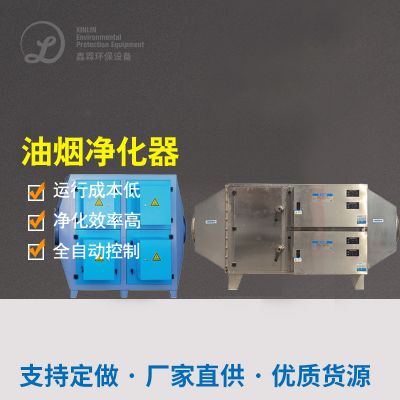
人体静电滤尘或干试滤出清理≥95%的PM2.
管理的本质的工艺
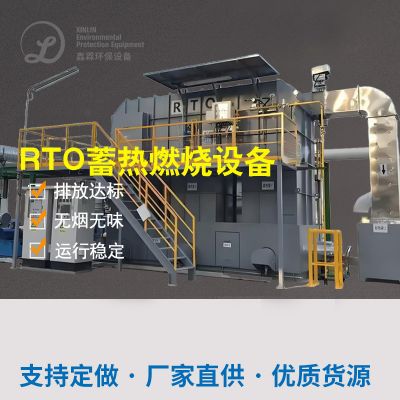
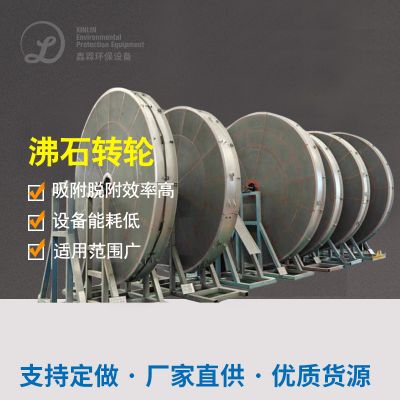
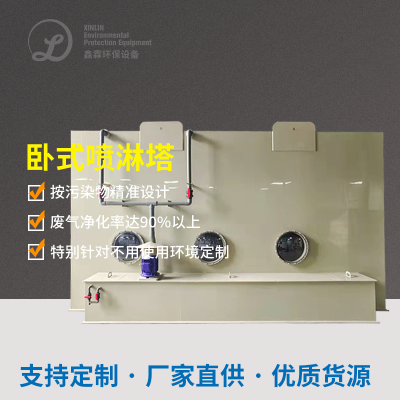
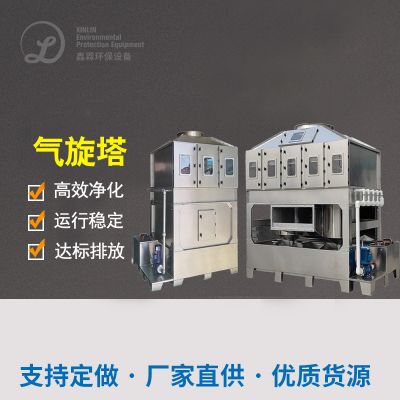
沸石转轮+RTO(时候大风大雨量)、亲水性炭吸收+崔化燃烧物(时候普通小投资规模)
废气标
非甲烷气体总烃≤60mg/m³(GB 31572-2015)
三、原素案例库详细
例案1:某小车陪件注塑成型厂RTO体统更新改造
顶目背景图案
:
12台500T注塑工艺机,总排风量80,000m³/h
原运用UV光氧机 ,尾气排放超支2.7倍
改善设计
:
分级a净化处理
:
特一级:风暴排尘+冷却水塔(下滑至40℃下)
下级:沸石转轮浓缩提炼液(浓缩提炼液比10:1)
两级:RTO燃烧(热效率≥95%)
进行郊果
:
VOCs除去率98.6%,年节能减排量达42吨
余热回收利用于烘料设计,合理节省大自然气花费120万元/年

 扫一扫添加微信