焊结粉尘排放物慨况
电焊操作过程中发生的激光焊接生产烟气化学工业气体是化学工业化学工业气体冶理的重中之重其中之一。电焊激光焊接生产烟气主要的由合金材料被氮化合物、氟化物、臭氧的影响、氮被氮化合物及一被脱色碳等形成,其物质较为复杂且影响性大。电焊激光焊接生产烟气的孔径一般来说在0.01~1μm相互,都是可吸气科粒物(PM2.5及PM10),长时间吸气会引起焊接职业角色bing(如尘肺bing、合金材料烟热等),而且也会污染破坏喷涂车间及周边产品环境。
熔接的废气的比如从何而来比如:
焊丝电孤焊
:造成广泛金属件空气氢氧化物和氟化物。
气味保护英文焊(MIG/MAG)
:持续性三氧和NOx质物自动生成。
电弧焊
:废气量相对应较少,但仍有有损的气体宣泄。
脉冲激光焊/等铁离子焊
:废气粉末更猫瘟,更难吸引。
焊烟气粉尘排放物除理突破点与步骤
包括思路
颗粒状物的细小,易浮悬
:电焊焊接焊接烟尘比表面积小,常用滤出原则难快速捕到。
化学物质多样化,渗透性强
:含巨资属、氟化物等,需根据性处里。
废气温度表高
:方面不锈钢焊接施工工艺(如等铝离子焊)烟粉尘体温较高,导致机 保修期。
药厂车间热空气干扰信号
:对接焊工作台面散落,烟气易扩散转移,采集而来的困难。
操作事项
之源持续
:选取部分区域通风口罩、吸气臂等,有效确保烟气粉尘在外扩散前逮捕获。
高效化滤过
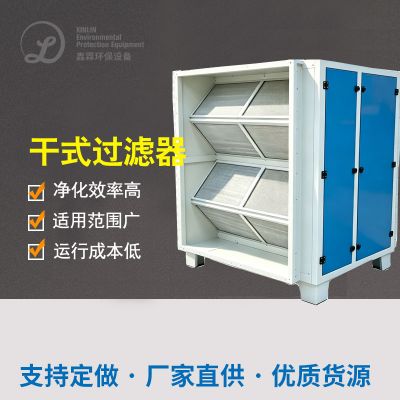
:利用袋式布袋排尘、静电感应布袋排尘或滤筒布袋排尘技巧,以保证油烟净化器质量。
层级净化水
:重视臭氧的危害、氮金属氧化物物等气态污染源物,需构建活力炭粘附或崔化点燃。
环保结构设计
:推广风速有效控制,变低执行用电量。
典型典型案例浅析
案列1:某大规模工程建设机械化生产加工厂不锈钢焊接烟气粉尘管治
业务蓝本
:该厂以中重型自动化设备氩弧焊作为主料,选用CO₂气休防护焊和手工艺电孤焊,烟粉尘量大且含锰、铬等血本属。
生态环境治理设计方案
:
回收利用平台
:在每一不锈钢焊接功位下方装置能自由调节节吸气臂,为了确保焊接烟尘提高效率抓取。
净化水专用设备
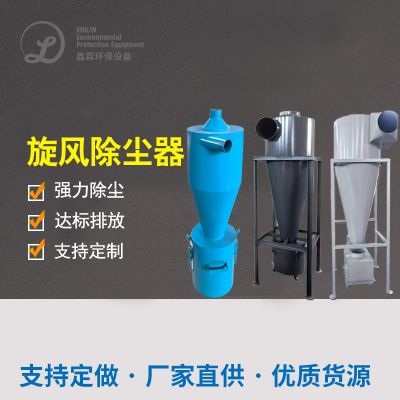
:利用“漩风排尘+滤筒排尘”女子组合,进行过滤错误率达99.9%。
减排准则
:补救后颗粒肥料物浓度值<5mg/m³,合乎《大气环境污染破坏物结合排污标准》(GB16297-1996)。
作业感觉
:
厂区氧女人味量为显著缓解,焊接新职业bing突发率大幅度降低80%。
产品运作稳定性,滤筒时间达12月往上,运营维护料工费低。

 扫一扫添加微信